

הרכב כימי
| קוד | % תוכן כימי | |||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 | |
תכונות פיזיקליות, מכניות, קורוזיביות בחום
| ביצועים (סגסוגת) | 310 | 304 | 430 | 446 |
| טווח נקודת התכה ℃ | 1400-1450 | 1400-1425 | 1425-1510 | 1425-1510 |
| מודול אלסטיות ב-870 ℃ | 12.4 | 12.4 | 8.27 | 9.65 |
| חוזק מתיחה ב-870 ℃ | 152 | 124 | 46.9 | 52.7 |
| מודול התפשטות ב-870 ℃ | 18.58 | 20.15 | 13.68 | 13.14 |
| מוליכות ב-500℃ w/mk | 18.7 | 21.5 | 24.4 | 24.4 |
| כוח משיכה בטמפרטורה רגילה גרם/סמ"ק | 8 | 8 | 7.8 | 7.5 |
| ירידה במשקל לאחר 1000 שעות של חמצון מחזורי % | 13 | 70 (100 שעות) | 70 (100 שעות) | 4 |
| מחזוריות חדה של אוויר, טמפרטורת חמצון ℃ | 1035 | 870 | 870 | 1175 |
| 1150 | 925 | 815 | 1095 | |
| קצב קורוזיה ב-H2S במיליון לשנה | 100 | 200 | 200 | 100 |
| טמפרטורה מקסימלית מומלצת ב-SO2 | 1050 | 800 | 800 | 1025 |
| יחס קורוזיבי בגז טבעי ב-815℃ מיל/שנה | 3 | 12 | 4 | |
| יחס קורוזיבי בגז פחם ב-982 ℃ מיל/שנה | 25 | 225 | 236 | 14 |
| קצב ניטרידציה באמוניה נטולת מים ב-525 ℃ מיל/שנה | 55 | 80 | <304#>446# | 175 |
| יחס קורוזיבי ב-CH2 ב-454 ℃ מיל/שנה | 2.3 | 48 | 21.9 | 8.7 |
| תוספת פחמן של סגסוגת ב-982℃, 25 שעות, 40 מחזורים % | 0.02 | 1.4 | 1.03 | 0.07 |
| קוד | ||||||
| C | P | Mn | Si | Cr | Ni | |
| 330 | ≤0.20 | ≤0.04 | ≤2.0 | ≤0.75 | 17-20 | 34-37 |
| 310 | ≤0.20 | ≤0.04 | ≤2.0 | ≤1.5 | 24-26 | 19-22 |
| 304 | ≤0.20 | ≤0.04 | ≤2.0 | ≤2.0 | 18-20 | 8-11 |
| 446 | ≤0.20 | ≤0.04 | ≤1.5 | ≤2.0 | 23-27 | |
| 430 | ≤0.20 | ≤0.04 | ≤1.0 | ≤2.0 | 16-18 |
חומר גלם ותהליך ייצור
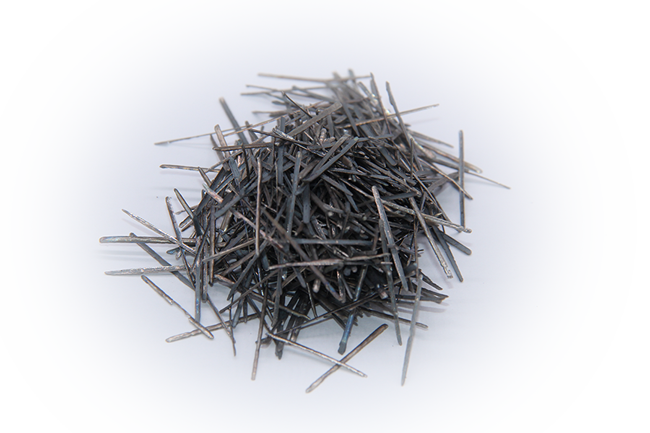
חומר הגלם הוא מטילי נירוסטה, באמצעות תנורים חשמליים המתיכים את מטילי הנירוסטה עד לקבלת פלדה נוזלית בטמפרטורה של 1500 ~ 1600 צלזיוס, ולאחר מכן באמצעות גלגל פלדה מחורץ מסתובב במהירות גבוהה להמסה, מייצרים חוטים העונים על הדרישות הספציפיות של לקוחותינו. בעת ההיתוך עד לפני השטח של פלדת הגלגל הנוזלית, הפלדה הנוזלית נשאבת החוצה דרך חריץ בעזרת כוח צנטריפוגלי במהירות גבוהה במיוחד תוך קירור ויצירת סיבי פלדה. גלגלי התכה עם מים שומרים על מהירות הקירור. שיטת ייצור זו נוחה ויעילה יותר בייצור סיבי פלדה מחומרים וגדלים שונים.
יישומים
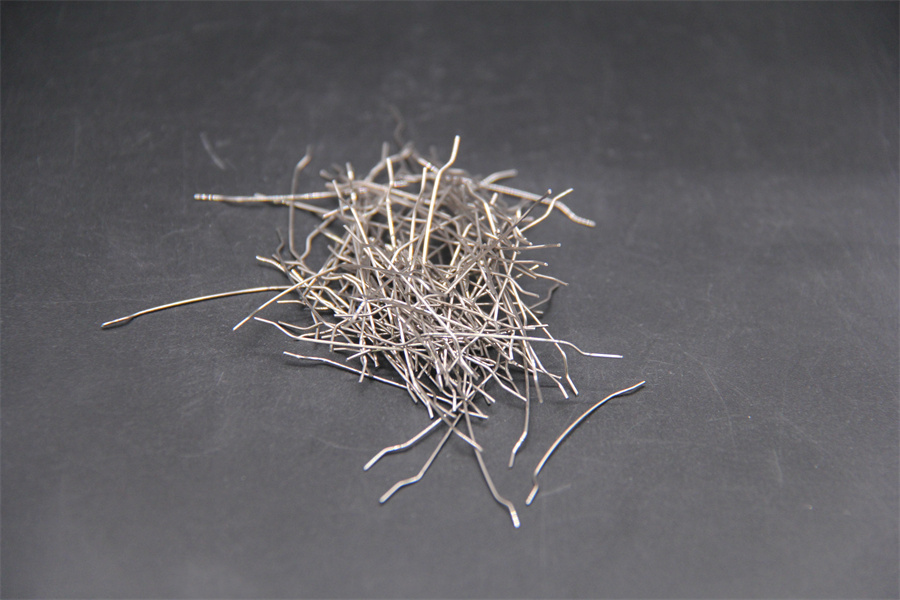
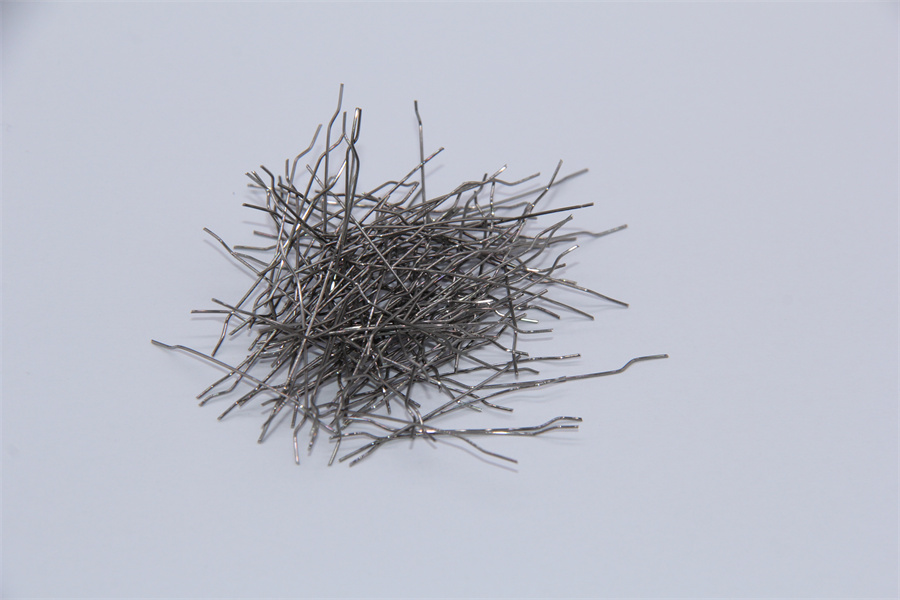
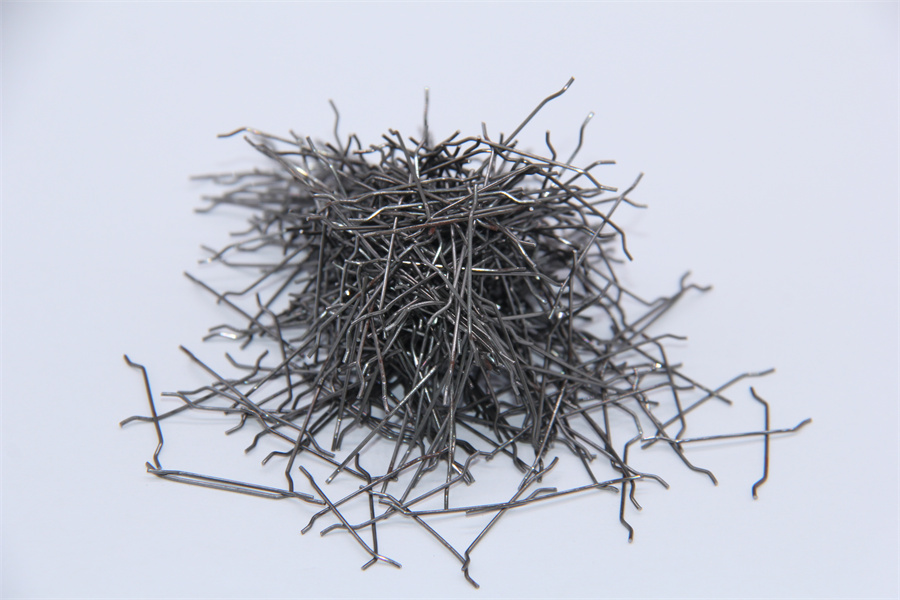
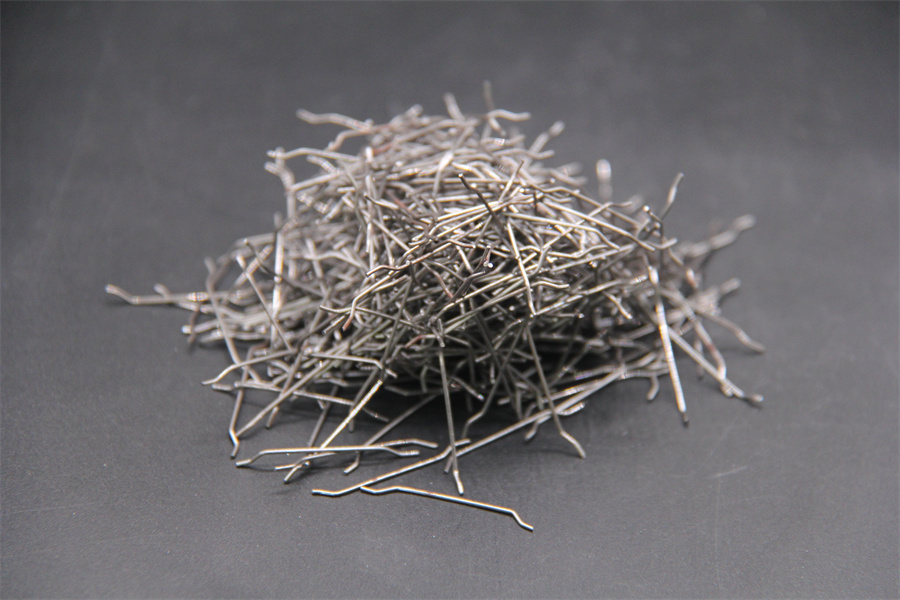
הוספת סיבי נירוסטה עמידים בחום לחומרים חסיני אש אמורפיים (יציקות, חומרים פלסטיים וחומרים דחוסים) תשנה את פיזור המתח הפנימי של החומר החסין אש, תמנע התפשטות סדקים, תהפוך את מנגנון השבר השביר של החומר החסין אש לשבר גמיש ותשפר משמעותית את ביצועי החומר החסין אש.
תחומי יישום: ראש תנור חימום, ראש תנור, דלת תנור, לבני מבער, תחתית חריץ הקשה, קיר אש טבעתי לתנור, כיסוי תנור השרייה, איטום חול, כיסוי מצקת ביניים, אזור משולש לתנור חשמלי, ציפוי מצקת מתכת חמה, אקדח ריסוס לזיקוק חיצוני, כיסוי תעלה מתכת חמה, מחסום סיגים, ציפוי חומרים עקשן שונים בכבשן התזה, דלת תנור קוקוס וכו'.
תכונות
זרימת תהליך קצרה ואפקט סגסוגת טוב;
(2) תהליך החימום המהיר הופך את סיבי הפלדה לבעלים של מבנה מיקרו-גבישי וחוזק וקשיחות גבוהים;
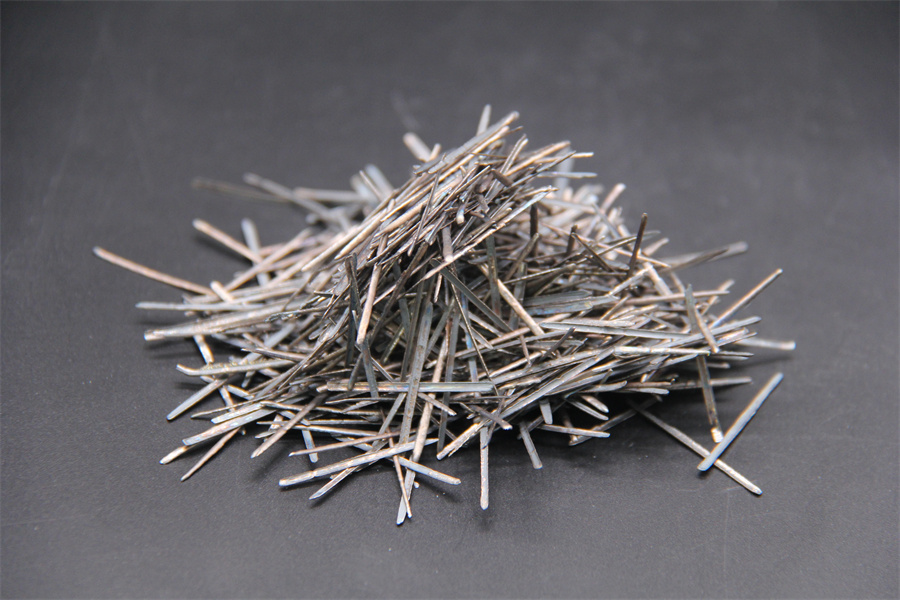
(3) חתך הרוחב של הסיב הוא בצורת סהר לא סדירה, פני השטח מחוספסים באופן טבעי, ובעלי הידבקות חזקה עם המטריצה העקשנית;
(4) יש לו חוזק טוב בטמפרטורה גבוהה ועמידות בפני קורוזיה בטמפרטורה גבוהה.